一盒礼盒,多种品项,多个批次。
每一盒都要追得到原料批号,每一盒都要算得出效期。这是百年汉饼品牌旧振南的日常,也是食品工厂批号追溯最难的一段。
一间百年企业,为什么愿意把工厂的系统,交给一家当时还没听过的公司?第一次拜访旧振南时,对方坦白说没听过森净,也不确定要不要交给我们。真正让他们愿意试一试的,是森净另一个客户的现身说法。那家工厂已经导入一段时间,实际使用的经验直接说给旧振南听,包含第一年还看不出差异、第二年才逐渐显现的过程。这份来自使用者的说明,让旧振南决定给森净一次机会。
客户概况
客户 | 旧振南食品股份有限公司 |
|---|---|
品牌起源 | 自 1890 年,现址高雄市大寮区 |
产业 | 食品制造(汉饼、无麸质产线) |
导入系统 | AMAS PMS 智慧制造平台:生产工作站 MES、智慧仓储 WMS、外包装管理、厂区能源监测 |
系统整合 | SAP ERP |
挑战:SAP 很完整,但现场用不起来
旧振南的采购、工单与库存都在 SAP 上。问题是,SAP 的画面复杂,现场人员很难直接操作,资料只能由各站专人登打。
礼盒是另一个难题。一盒礼盒里有多种品项、多个批次,每到档期,都要排人在 SAP 开单、追进度。这也带出一件在食品业特别明显的事:规格若未从现场出发,容易与实际作业脱节——画面设计得再完整,现场的步骤对不上,就用不下去。
为什么是森净:先走进现场,再写规格
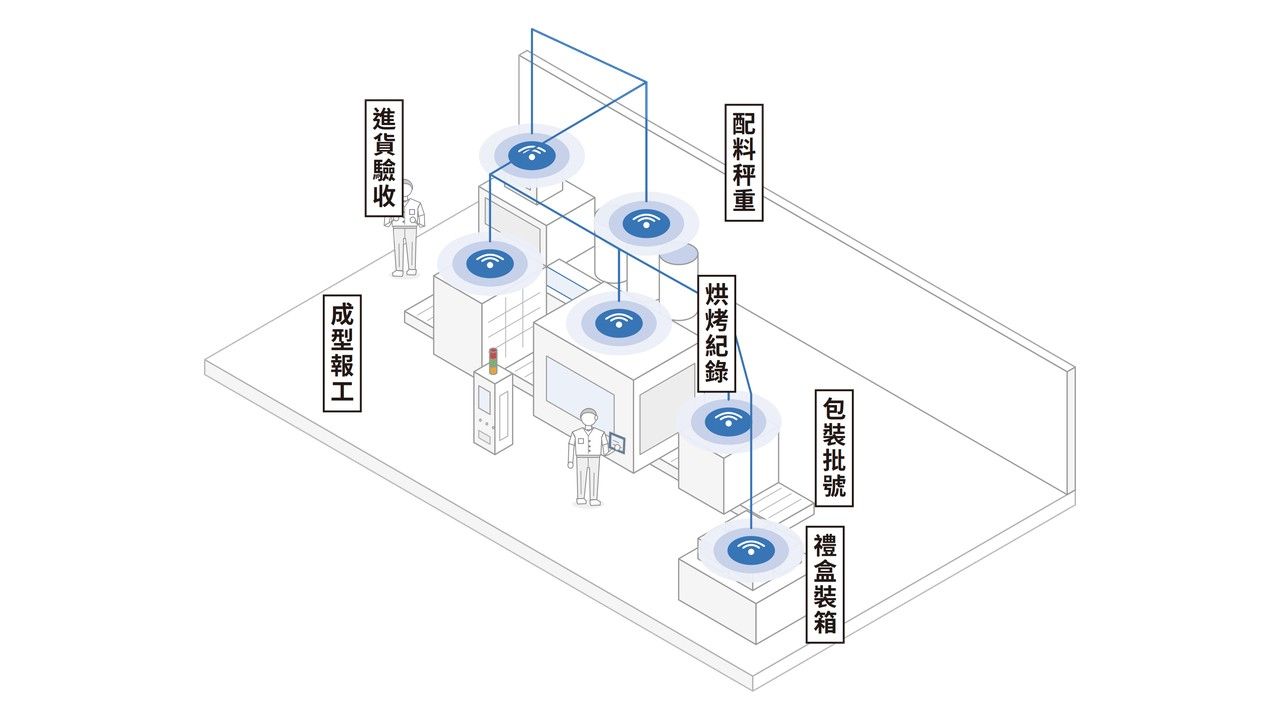
森净的第一步不是写程式,而是请现场人员一站一站说明他们怎么工作。从原料进货、验收、配料,到内馅、饼皮、成型、烘烤,每一个步骤、每一张纸本表单都先盘点清楚,再写成规格书,由旧振南确认回签后才开发。
前期花在需求分析的时间很长,但旧振南在比较之后看见差异:森净是从现场出发,做出现场真正能用的系统。第一阶段还没完成,旧振南就主动请森净接手仓储系统。部分阶段也结合政府辅导资源推动,让导入可以分阶段落地。
导入过程:一条批号,从原料串到礼盒
生产工作站 MES|各站以工业平板取代在 ERP 上登打,从进货验收产生原料批号,一路追踪到配料、成型、烘烤与包装,各站收发货自动连动。
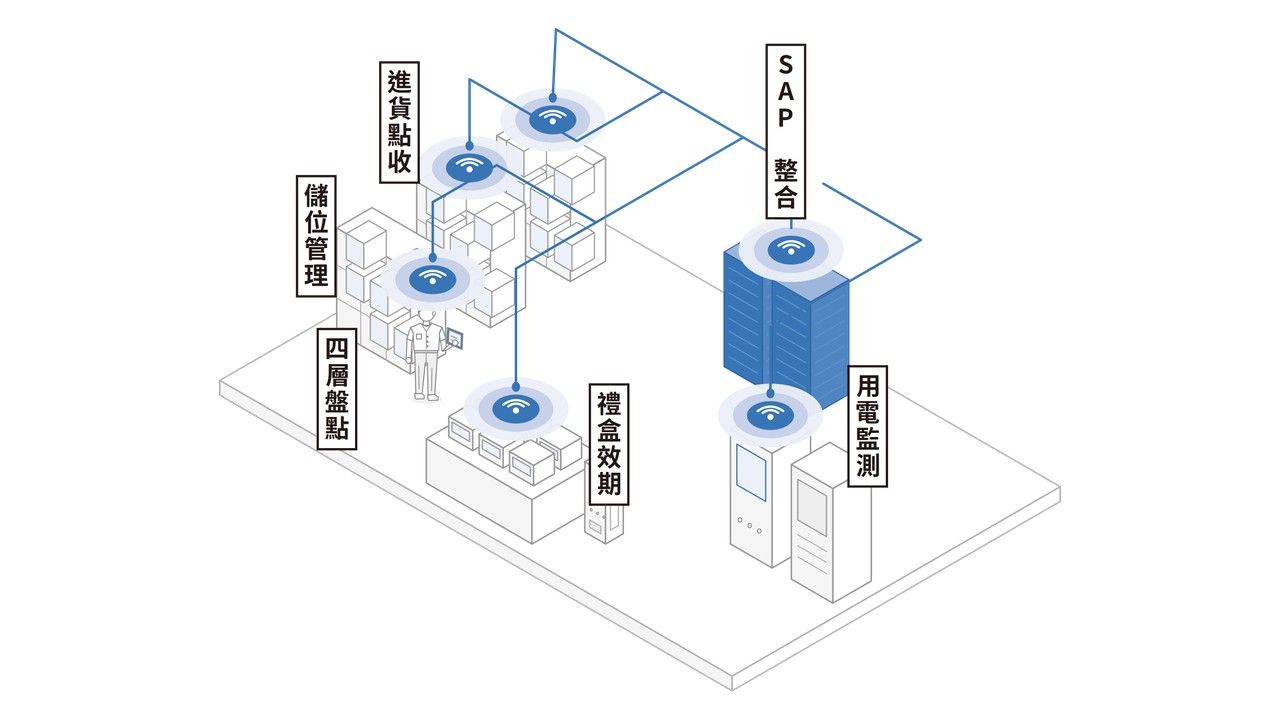
智慧仓储 WMS|进货点收与验收自动比对温度、糖度、效期标准;依 SAP 需求自动产生调拨单;盘点采初盘、复盘、组长、主管四层确认。
SAP 整合|遵循旧振南资讯团队既有的资料逻辑与审查节点,资料确认、放行后才写回 SAP。
外包装与礼盒装箱|系统依工单带出礼盒组合,装盒时绑定各品项批号、自动计算组合效期,装箱再对应到出货单。
持续扩充|配料室、工单进度看板、库存警示、首件检验、主管电子签核、客制化礼盒与厂区能源监测陆续上线。
改变了什么
面向 | 改变 |
|---|---|
现场作业 | 不必操作 SAP,平板逐站回报,资料确认后写回 SAP |
批号追溯 | 从原料验收到礼盒出货,每一盒都能回查组成品项的批号与效期 |
档期人力 | 礼盒装盒、装箱的资料在前段已经带入,现场只需确认,档期打单的人力因此减轻 |
签核流程 | 进货验收与生产收发货纪录改由主管线上签核 |
能源管理 | 厂区分区用电数据可持续监测 |
为什么是森净科技 AMASTek
优势 | 在旧振南的实际做法 |
|---|---|
从现场出发的需求分析 | 规格前先访谈现场人员、盘点每站流程,做出现场能用的系统 |
专案经理由资深工程师转任 | 懂开发,也直接走到产线上看、在产线上谈,以即时而专业的回应建立各部门的信任 |
补上 ERP 到现场的最后一段 | 不取代 SAP,而是把难用的画面换成平板工作站,并遵循客户既有的资料审查流程 |
处理复杂的食品业流程 | 多品项、多批次的礼盒组合,效期与批号在装盒当下就绑定 |
下一步
接下来的方向有两个。一是品质:旧振南已有自建的 AI 视觉检测,规划与产线系统整合,让检测结果直接进入生产纪录。二是从工厂延伸到门市:外包装产生标签后,门市盘点与先进先出都能更明确。两项都还在规划阶段。
常见问题
1. 食品工厂已经有 SAP,还需要 MES 吗?
SAP 擅长管理主档、工单与库存,但现场操作不便。MES 让现场用平板逐站回报,确认后再写回 SAP,两者分工而非取代。
2. 现场人员不熟电脑,系统用得起来吗?
森净在写规格前先访谈现场人员,画面依实际作业步骤设计,并以扫描条码取代大量手动输入。
3. 礼盒由多种品项、多个批次组成,怎么追溯?
装盒时系统绑定每个品项的批号,并自动计算整盒效期;装箱时再对应到出货单,任何一盒都能回查。
4. 可以分阶段导入吗?
可以。旧振南先导入生产工作站与仓储,再依营运需求逐步扩充外包装、盘点、库存警示与能源监测。
想知道食品工厂的 MES 与 SAP 怎么串在一起?欢迎与森净科技 AMASTek 聊聊你的现场数位化规划。
一分钟,数百公尺。
这是荣星电线烤漆产线的最高线速。漆包线一旦开始生产就不能停——停下来,炉温跟速度一变,品质就跟着变。
所以首件品质判定只要慢一点,问题就不只是一轴线:判定前跑过去的线都可能要报废,还得再耗一次能源、回收铜材。
这是一家 1971 年创立、深耕台南逾五十年的上市漆包线大厂,和森净科技(AMASTek)一起把「等待」变成看得见、追得到、改得了的数据的故事。
客户概况
|
客户 |
荣星电线工业股份有限公司(上市代号 1617) |
|---|---|
|
成立与总部 |
1971 年,台南市仁德区 |
|
产业 |
漆包线;漆包线用于电子零件与电动车等高科技产业 |
|
导入范围 |
烤漆产线报工、首件检验、全厂报工、供应链品质平台、AI 品质分析 |
产线上的三个难题
一是首件判定要等。首件下线后产线照常运转,组长在线边初检,再送品保用仪器量测。但从下线、送件到判定,每个环节都没有时间纪录,延迟发生在哪里,没有人说得清楚。
二是现场大量手写。报工、警报处理,连标签上的线径都靠人工抄写,费时也容易出错。
三是客户要的是「每一段都好」。一卷漆包线拉开有好几公里,产线上只能检查外观;下游客户却把它切成一、两公分,做成微小线圈,每一段都要检验。品质要涵盖全长,是荣星一直想解的题。
点:从一台烤漆机台开始,先让现场愿意用
森净没有一开始就全厂导入,而是从一台烤漆机台、一条产线的机联网做起。
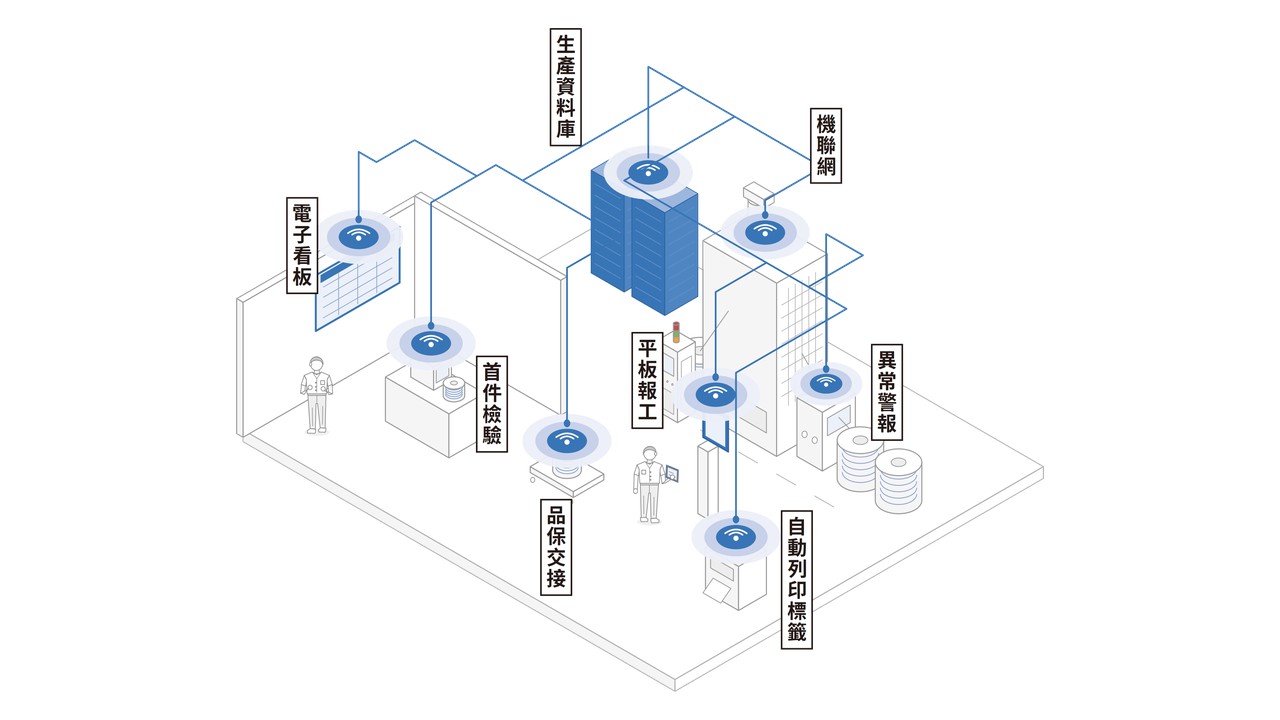
关键在「现场愿意用」。森净整合工业型平板、条码扫描与拍照,平板上是大图示,点一点、选一选就完成报工,只有异常回报需要打字。线径自动带入、警报即时通知并留下处理纪录、下轴自动取号并列印标签。
现场少了抄写的时间与错误,接受度自然就高。
线:串起制造与品保,让首件检验的每一分钟都有纪录
两点成一线。这条「线」不是第二条产线,而是制造到品保的跨部门流程。
组长的纸本初检表变成平板上的电子表单,基本资料与温度等参数自动带入,只需填现场量测值。送到品保室时扫一下标签,品保上检、完检也各留一个时间。
时间点全部拉出来后,答案常常不是「有人偷懒」。开机日多条线同时启动,组长忙着调整隔壁的线,检完的首件就忘了送——这件事过去没有人知道。于是品保室多了一面电子看板:线边完检超过 5 分钟还没交接,就提醒品保人员主动收件。
这也是森净最常分享的节能减碳案例。一般减碳是换变频马达、换高效设备;软体能做的,是让不良品少做一公里。温度动辄数百度的退火与烤漆,每一公里都是碳排。
面:不等每台机器改机,也能全厂数位化
下一步是把所有烤漆线都纳进来。但每台机台年代不同,逐台联网既耗时又昂贵。
解法是分模式导入:已联网的机台完整自动化;还没改机的机台,用现有标签条码与线上检测资料完成报工,不足的部分人工补登。全厂报工不必等机联网全部完成。
供应链:把品质从厂内延伸到上下游
点、线、面都在厂内,但影响品质的不只在厂内。对漆包线来说,最关键的原料是涂料。
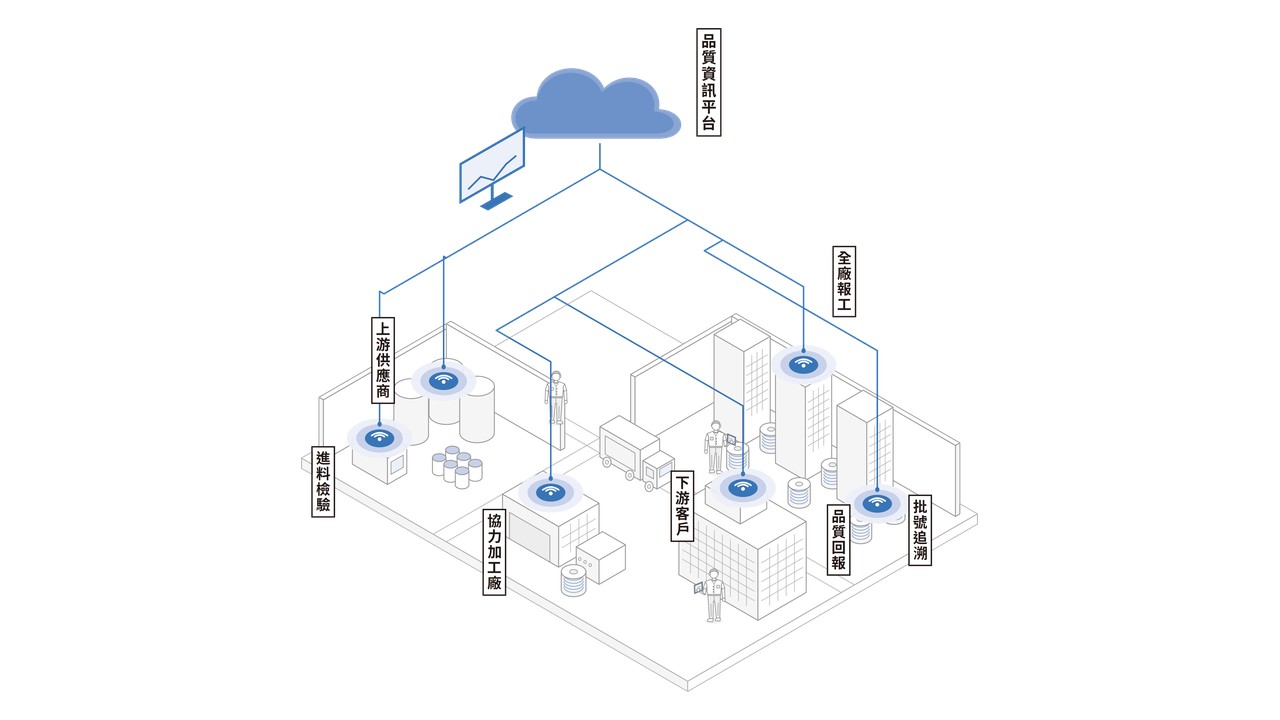
森净建置供应链品质平台,串起三个方向:
上游|涂料等供应商的出货检验资料串进平台,跟着批号进入生产追溯。客诉回来时,可以查到是哪一批原料、当时的进料检验结果。
下游|客户在平台上查询出货检验报告、回报品质问题。过去品质沟通靠业务一对一处理,现在每一笔都留下可查询的纪录。
水平|协力绞线加工厂也导入产线报工,资料一并串进平台。
AI:从看见问题,到提前预测问题
数据累积之后,下一个问题是:能不能在不良发生前就知道?
荣星与森净已开始分析生产与检测数据,找出影响品质的关键因素。下一步,是依原料、生产参数与即时检测结果,预测这一轴出现缺陷、无法出货的机率。
改变了什么
|
面向 |
改变 |
|---|---|
|
现场作业 |
报工、警报处理、标签列印无纸化,少了抄写时间与错误 |
|
首件判定 |
从下线、交接到完检,每个节点都有时间,逾时自动提醒 |
|
节能减碳 |
不良品提早拦截,减少报废 |
|
全厂报工 |
新旧机台分模式导入,不等改机就能数位化 |
|
供应链 |
上游、下游、协力厂品质资料集中一个平台,客诉可追溯到原料批号 |
为什么是森净科技 AMASTek:不只写系统,也帮客户找到转型的资源
森净做的第一件事,是从一台机台证明「现场用得下去」。
第二件事,是让每一步都有资源支撑。从第一台机台之后,荣星每一阶段的扩展,森净都协助规划对应的政府计划:先从小型辅导案起步,再扩大到供应链串接。政府分担部分投资压力,企业先看到成效,再决定下一步。
这正是森净的优势:懂产线,也懂计划。知道哪一种需求适合哪一类计划,把转型拆成一个个可以落地、可以验收的阶段。如今,森净在荣星的角色已从系统厂商,成为数位转型与 AI 导入的顾问与实作团队。
常见问题
1. 老旧机台没有联网,也能做产线数位化吗?
可以。荣星依机台条件分模式导入:已联网的机台完整自动化,尚未改机的机台以现有标签条码与检测资料报工,不必等全部改机完成。
2. 软体系统怎么帮制造业节能减碳?
从「少做不良品」下手。首件检验每个节点都有时间、逾时会提醒,不良品更早被拦下,报废与回收重工的能耗也跟着减少。
3. 导入智慧制造,可以搭配政府补助计划吗?
可以评估。森净科技 AMASTek 会依企业目前的阶段与需求,协助规划适合的政府计划与导入范围。荣星就是从小型辅导案起步,逐步扩大到供应链。
4. 智慧制造要从哪里开始导入?
从一个「点」开始。先挑现场最痛、最容易看到成效的一台机台或一个流程,证明现场用得下去,再延伸成线、扩大成面。荣星就是从一台烤漆机台起步,一路走到供应链与 AI。
你的产线,可以从哪一个「点」开始?欢迎与森净科技 AMASTek 聊聊你的智慧制造与政府计划规划。